Att välja PVC av formsprutningskvalitet för en ny gjuten komponent innebär mer än att identifiera en lämplig polymer, och Zhongwang arbetar med B2B-köpare för att matcha hartsspecifikationer till deras formsprutningsprocess.
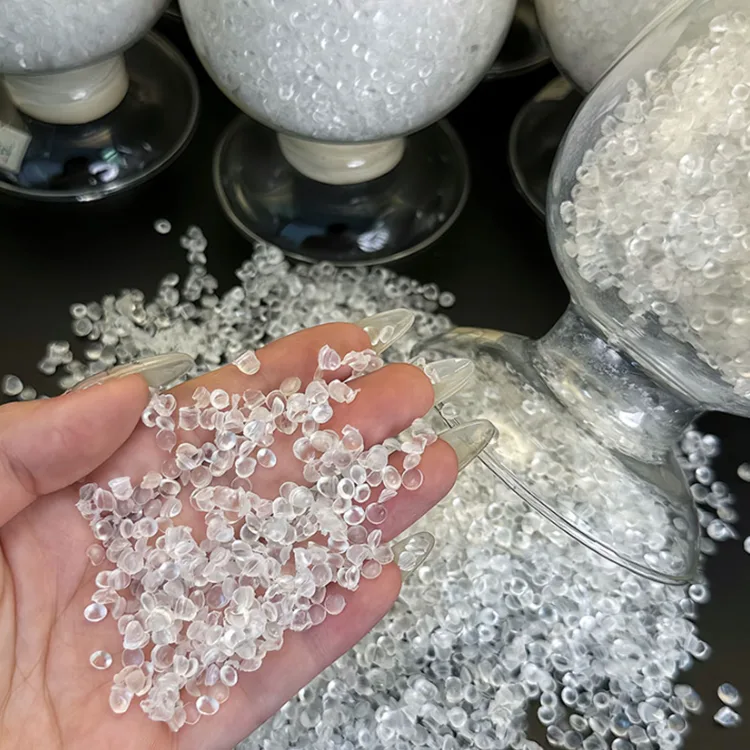
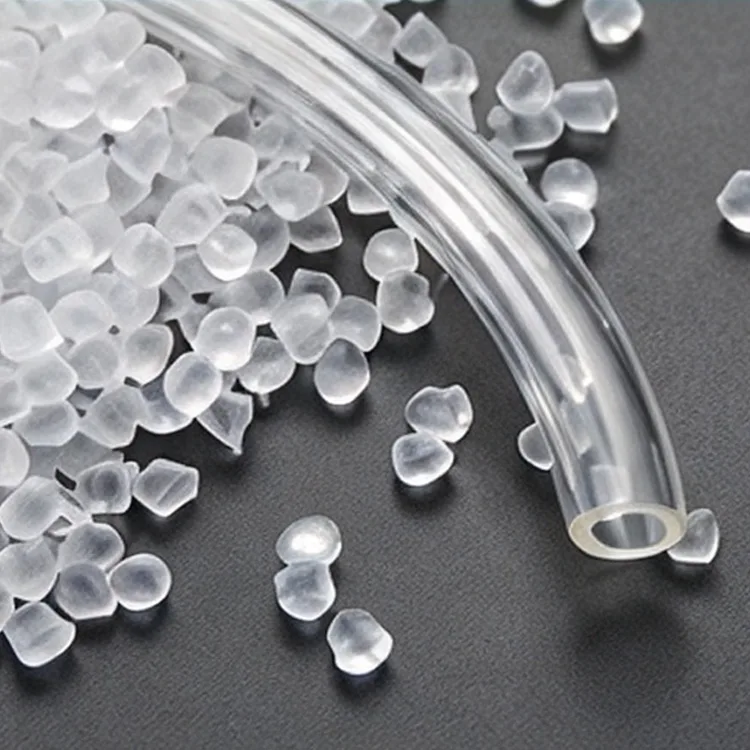
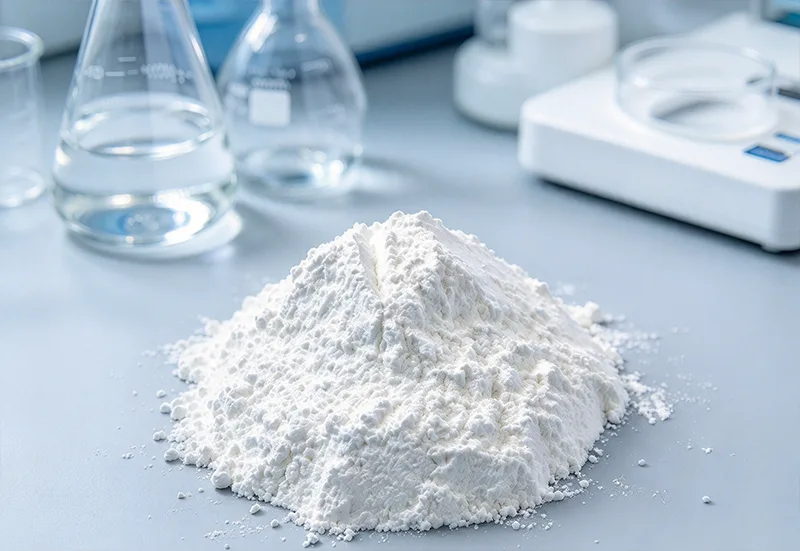
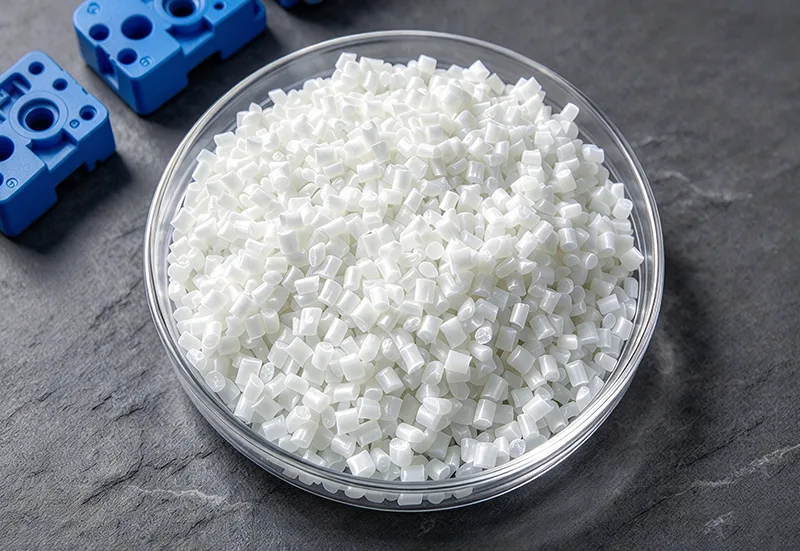
Polyvinylklorid tillhandahålls i allmänhet som ett vitt hartspulver före blandning. Stabilisatorer, smörjmedel, processhjälpmedel, slagmodifierare och mjukgörare kan ingå i enlighet med den färdiga produktens krav.
Under formsprutning måste det formulerade materialet mjukgöras, röra sig genom löpar- och grindsystemet, fylla formhåligheten och svalna till önskad form.
PVC skapar en speciell bearbetningsutmaning eftersom överdriven termisk exponering kan orsaka nedbrytning. Samtidigt kan otillräcklig plasticering eller olämpligt flödesbeteende förhindra korrekt hålighetsfyllning.
En framgångsrik formulering balanserar därför smältbearbetning, termisk stabilitet, mekanisk prestanda och dimensionerna på den färdiga delen.
| Punkt | Referensspecifikation |
|---|---|
| Produktnamn | Injektionsklassad PVC |
| Stämpla | Zhongwang |
| Polymer | Polyvinylklorid (PVC) |
| Materialform | Vitt hartspulver |
| Bearbetningsmetod | Formsprutning |
| K-värde | Betygsberoende |
| Skenbar densitet | Betygsberoende |
| Fusion och smältbeteende | Betygs- och formuleringsberoende |
| Hårdhet | Formuleringsberoende |
| Effektprestanda | Formuleringsberoende |
| Mekaniska egenskaper | Betygs- och formuleringsberoende |
| Termisk stabilitet | Betygs- och formuleringsberoende |
| Färg | Vitt hartspulver; färdig färg beror på formuleringen |
| Förpackning | Standard hartsförpackning |
| Tillgängliga dokument | TDS, COA och tillämplig betygsdokumentation |
Formsprutning kräver att smält material rör sig genom en definierad flödesväg inom en relativt kort cykel. Tunna sektioner, smala portar, plötsliga tjockleksförändringar och komplicerade inre funktioner kan öka svårigheten att uppnå fullständig fyllning.
En formulering med otillräckligt flöde kan ge korta bilder eller dåligt formade detaljer. Att höja temperaturen för att förbättra fyllningen kan skapa ytterligare risker om det förlänger materialets termiska exponering utanför ett lämpligt bearbetningsintervall.
Istället för att förlita sig på enbart temperaturjustering, bör tillverkare utvärdera hartsegenskaper, blandningsviskositet, portdesign, injektionsförhållanden och formtemperatur tillsammans.
Portens placering påverkar hur materialet kommer in i kaviteten och var separata flödesfronter möts. Dålig portplacering kan leda till ofullständig fyllning, synliga svetslinjer eller lokala mekaniska svagheter.
För gjutna beslag och hus bör porten utvärderas i förhållande till komponentens väggtjocklek, konstruktionskrav och utseendespecifikationer.
Överdriven uppehållstid i cylindern eller munstycket kan utsätta PVC för onödig värme. Materialförsämring kan resultera i missfärgning, ytdefekter eller försämring av den färdiga delens egenskaper.
Det termiska stabiliseringssystemet, utrustningens temperaturprofil, skottstorlek och produktionscykel bör matchas till den valda formuleringen.
När hålrummet väl har fyllts påverkar kylnings- och packningsförhållanden dimensionerna och ytutseendet på den gjutna delen.
Ojämn väggtjocklek och olämplig kylning kan bidra till sjunkmärken, förvrängning eller dimensionsinkonsekvens. Hartsval och formdesign måste därför bedömas som en del av samma produktionsprocess.
Styva PVC-formuleringar kan utvärderas för rördelar, ventilrelaterade komponenter, elektriska höljen och industriella kopplingar.
Dessa applikationer kan prioritera styvhet, slaghållfasthet, dimensionell konsistens och kemisk kompatibilitet.
Mekaniska krav bör bekräftas i enlighet med den färdiga beslagets geometri, installationsförhållanden och avsedd servicemiljö.
Flexibla formuleringar är relevanta för gjutna höljen, skyddsdelar, mjuka kopplingar och andra komponenter som kräver kontrollerad deformation.
Valet av mjukgörare påverkar avsevärt mjukhet, flexibilitet och andra färdiga produktegenskaper.
För produkter som utsätts för värme, kemikalier eller upprepade rörelser måste hela föreningen utvärderas snarare än att anta att flexibla PVC-formuleringar har identisk prestanda.
Gjutna komponenter med synliga ytor kräver uppmärksamhet på färgkonsistens, glans, svetslinjeutseende och ytdefekter.
Dessa egenskaper påverkas av formulering, materialsammanslagning, formfinish, bearbetningstemperatur och kylningsförhållanden.
Korta skott kan bli resultatet av otillräckligt smältflöde, olämpliga insprutningsförhållanden, för lång flödeslängd eller dåligt utformade grindar och löpare.
Innan de byter hartskvaliteter bör processorer granska sammansättningens formulering och faktiska formfyllningsförhållanden.
Oväntad missfärgning kan associeras med överdriven termisk exponering, otillräcklig stabilisering, materialstagnation eller olämpliga bearbetningsförhållanden.
Fat- och munstyckstemperaturer, uppehållstid och formningsutrustningens tillstånd bör undersökas.
Svetslinjer bildas när separata smältfronter möts inuti formen. Deras utseende och mekaniska betydelse beror på flödesbeteende, kavitetsdesign, bearbetningsförhållanden och komponentens servicekrav.
Distorsion kan bero på ojämn kylning, detaljgeometri, packningsförhållanden och skillnader i materialkrympning.
Den valda formuleringen bör testas med den avsedda produktionsformen där dimensionstoleranser är viktiga.
Zhejiang Zhongwang International Trade Co., Ltd. verkar från Yuyao China Plastics City och stödjer upphandling av PVC-harts genom etablerade leverantörskanaler och regionala logistikresurser.
För PVC-förfrågningar av injektionskvalitet bör köpare tillhandahålla den gjutna produkttypen, befintliga hartsspecifikationer eller K-värde, bearbetningsutrustning, väggtjocklek, erforderlig hårdhet, slagkrav och förväntad orderkvantitet.
Ritningar, befintliga formningsproblem eller provspecifikationer kan hjälpa till att identifiera de materialegenskaper som behöver utvärderas.
Det valda hartset och blandningen bör valideras genom teknisk dokumentation och representativa formförsök före volymproduktion.
PVC kräver kontrollerad termisk stabilisering och mjukning. Överdriven termisk exponering kan orsaka nedbrytning, medan otillräcklig smältning eller flöde kan leda till ofullständig formning och defekta delar.
Lämpliga styva PVC-formuleringar kan utvärderas för formsprutade beslag. De färdiga komponenterna måste uppfylla tillämpliga mekaniska, dimensionella, kemiska och tryckrelaterade krav.
Möjliga orsaker inkluderar olämpligt sammansatt flöde, begränsade grindar, överdriven flödeslängd, otillräckligt insprutningstryck eller ogynnsamma bearbetningsförhållanden. Både material och mögel bör utvärderas.
PVC-pulver kräver normalt en lämplig formulering och blandningsprocess. De nödvändiga stabilisatorerna, smörjmedel, modifieringsmedel och andra ingredienser beror på den avsedda formade produkten.
Köpare bör överväga kavitetsdimensioner, grind- och löparlayout, väggtjocklek, mekaniska krav, ytfinish och bearbetningsbeteendet för den kompletta PVC-formuleringen.
Adress
Byggnad 1, China Plastics International Business Center, No. 285 Shunda West Road, Yuyao City, Ningbo City, Zhejiang-provinsen, Kina
Tel
E-post
Om du har några frågor om offert eller samarbete får du gärna maila oss eller använda följande förfrågningsformulär. Vår säljare kommer att kontakta dig inom 24 timmar. Tack för ditt intresse förvåra produkter.