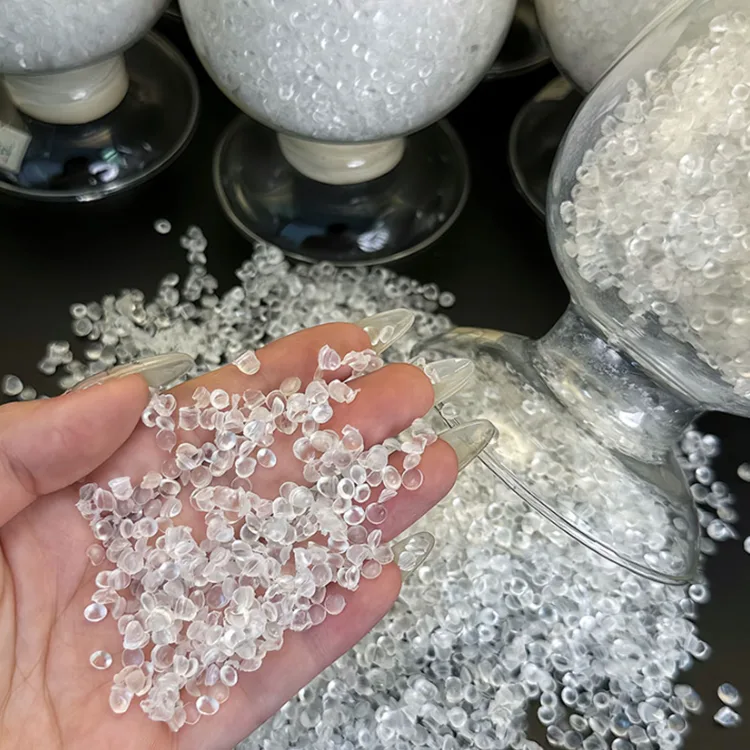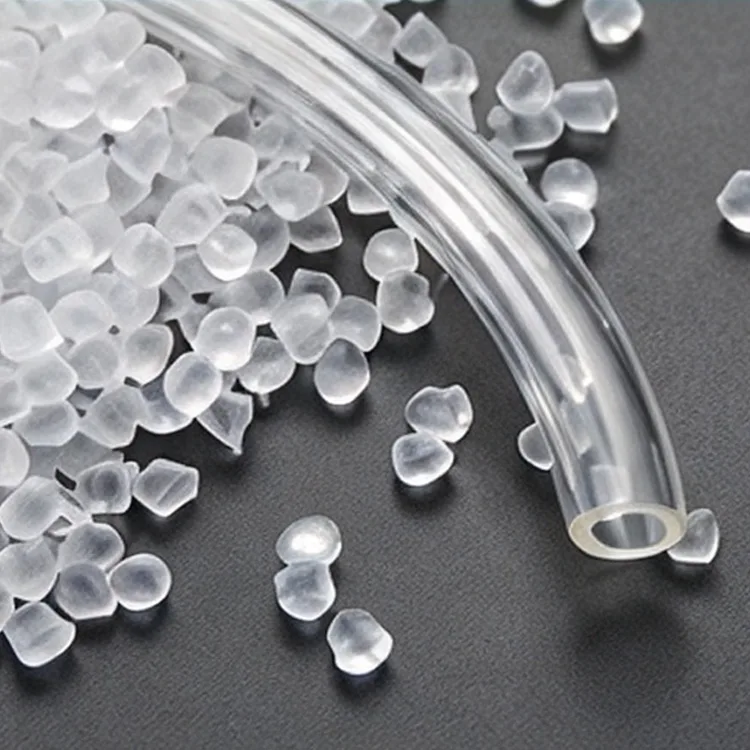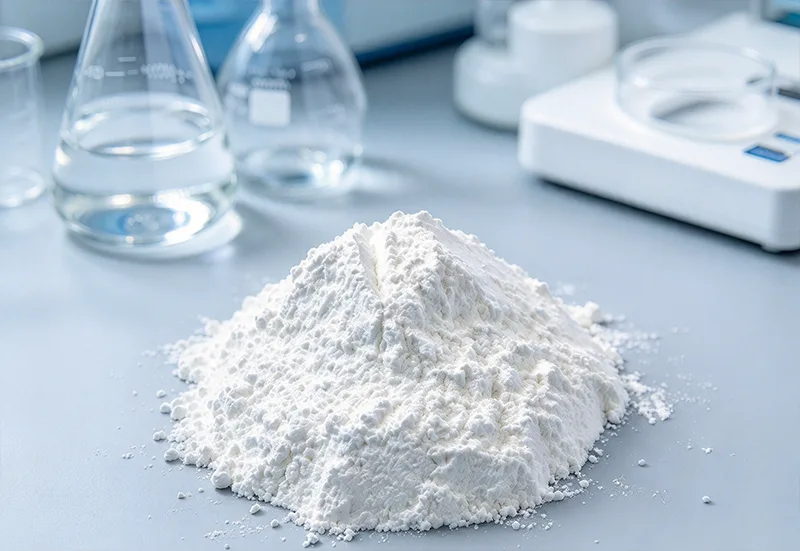
Kontinuerlig produktionsstabilitet är den viktigaste faktorn när Zhongwang hjälper B2B-processorer att väljaExtruderingskvalitet PVCför rör, profiler, plåtar eller rör.
PVC-extrudering skiljer sig från satsbaserad formsprutning eftersom materialet måste röra sig genom processutrustningen kontinuerligt samtidigt som det bibehåller stabil mjukning och formutmatning.
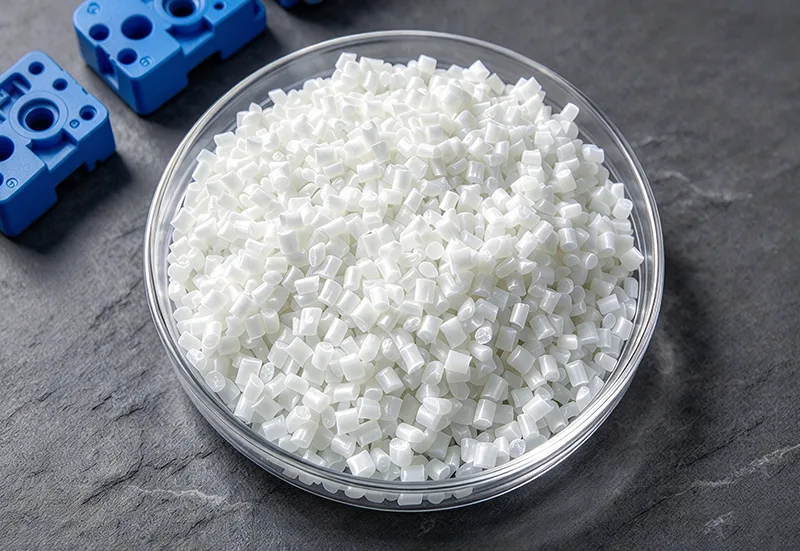
Hartset levereras vanligtvis som ett vitt pulver och blandas med lämpliga stabilisatorer, smörjmedel, processhjälpmedel, fyllmedel, mjukgörare eller andra tillsatser enligt den färdiga produktens krav.
Under extrudering transporteras det formulerade materialet, värms, mjukgörs och tvingas genom ett munstycke. Den kyls sedan och dimensioneras för att ge önskat tvärsnitt.
I denna process samverkar hartskvalitet och formulering. Även en lämplig baspolymer kan ge oacceptabla resultat om dess smältbeteende inte stämmer överens med skruvdesignen, temperaturprofilen eller smörjsystemet.
PVC-strängsprutning kräver att materialet når ett lämpligt smälttillstånd under dess passage genom cylindern.
Otillräcklig sammansmältning kan bidra till svaga mekaniska egenskaper eller dåligt utseende på ytan. Överdriven termisk exponering kan orsaka nedbrytning och synlig missfärgning.
Lämpliga bearbetningsförhållanden beror på hartsegenskaper, formuleringssammansättning, skruvkonfiguration, utrustningskapacitet och avsedd effekt.
Processorer bör därför behandla plasticering som en kontrollerad tillverkningsvariabel snarare än att förlita sig på enbart fattemperaturen.
K-värde är en av de tekniska indikatorer som används för att karakterisera PVC-harts och är relaterat till molekylvikt.
Olika molekylviktsintervall kan påverka fusionsbeteende, mekanisk prestanda och bearbetbarhet.
Det erforderliga K-värdet bör väljas enligt produktkategori, formulering och bearbetningsutrustning. Den medföljande produktinformationen fastställer inte ett universellt K-värdesområde för varje extruderingsapplikation.
Intern och extern smörjning påverkar hur PVC-formuleringen rör sig genom extrudern och interagerar med bearbetningsytor.
En olämplig smörjmedelsbalans kan påverka smälttid, bearbetningsmoment, ytkvalitet och extruderingsstabilitet.
Formuleringsjusteringar bör valideras genom faktiska produktionsförsök snarare än utvärderas oberoende av hartset.
PVC kräver lämplig termisk stabilisering under bearbetningen.
Otillräcklig stabilisering eller överdriven uppvärmning kan resultera i missfärgning och nedbrytning, särskilt när materialet förblir i tunnan eller dör längre än avsett.
Bearbetningstemperaturer och uppehållstid bör kontrolleras enligt vald kvalitet och fullständig formulering.
En stabil smälta ger inte automatiskt ett färdigt rör eller profil med konsekventa dimensioner.
Efter att ha lämnat formen måste extrudatet kylas och kontrolleras med hjälp av utrustning som är lämplig för dess tvärsnitt.
Rörproduktion kan använda vakuumlimning och kylsystem för att fastställa den erforderliga ytterdiametern, rundheten och väggtjockleken.
Materialsammansättning, extruderingseffekt, avlägsningshastighet, kyltemperatur och dimensioneringsförhållanden påverkar alla de färdiga dimensionerna.
Mekaniska och tryckrelaterade krav måste utvärderas enligt rörets faktiska tillämpning och relevanta produktstandarder.
Profilextrudering innebär att bibehålla komplexa tvärsnittsformer över kontinuerliga produktionslängder.
Ojämn kylning, instabil effekt eller olämpliga formförhållanden kan orsaka vridning, dimensionsvariationer eller ytdefekter.
För styva profiler kan formuleringskraven inkludera styvhet, slagprestanda, utseende och väderbeständighet där utomhusbruk är avsett.
Plåtproduktion kräver uppmärksamhet på smältfördelning, tjocklekskontroll, kylning och ytfinish.
Den valda formuleringen bör utvärderas för produktens erforderliga styvhet, mekaniska egenskaper och avsedda driftsmiljö.
Flexibel PVC-strängsprutning innehåller ett lämpligt mjukgöraresystem för att erhålla den erforderliga mjukheten och böjningsbeteendet.
Valet av mjukgörare påverkar flexibilitet, termiskt beteende och kompatibilitet med den avsedda applikationen.
Den färdiga produkten bör testas för relevanta mekaniska, kemiska och regulatoriska krav.
| Punkt | Referensinformation |
|---|---|
| Produktnamn | Extruderingskvalitet PVC |
| Stämpla | Zhongwang |
| Polymer | Polyvinylklorid |
| Materialform | Vitt hartspulver |
| Primär bearbetningsmetod | Kontinuerlig extrudering |
| K-värde | Betygsberoende |
| Skenbar densitet | Betygsberoende |
| Fusionsegenskaper | Betygs- och formuleringsberoende |
| Smältbearbetningsbeteende | Betygs- och formuleringsberoende |
| Hårdhet | Formuleringsberoende |
| Mekaniska egenskaper | Betygs- och formuleringsberoende |
| Termisk stabilitet | Formuleringsberoende |
| Flexibilitet | Formuleringsberoende |
| Färg på färdig produkt | Formuleringsberoende |
| Förpackning | Standard hartsförpackning |
| Tillgängliga dokument | TDS, COA och tillämpliga produktspecifikationer |
Ytdefekter kan bero på olämplig smältning, överdriven eller otillräcklig smörjning, smältinstabilitet, formförorening eller felaktiga bearbetningstemperaturer.
Innan du byter basharts bör processorer granska materialsammansättning, formtillstånd, temperaturprofil och linjestabilitet.
Gulning eller andra oväntade färgförändringar kan indikera termisk försämring eller problem med stabilisatorsystemet.
Materialets uppehållstid, cylindertemperatur, formtemperatur och formuleringsstabilitet bör undersökas.
Förändringar i rör- eller slangtjocklek kan vara förknippade med instabil extruderingseffekt, formcentrering, avdragningshastighet eller kylningsförhållanden.
Materialets bearbetningsbeteende bör beaktas tillsammans med mekaniska justeringar av produktionslinjen.
Vridning kan bero på ojämn kylning, olämplig dimensionering, inre spänningar eller variationer i extruderingshastighet.
Färdiga profiler bör inspekteras efter kylning och dimensionsstabilisering, inte bara omedelbart efter att de lämnat formen.
Mekanisk variation kan uppstå på grund av kvalitetsändringar, formuleringsinkonsekvenser, otillräcklig sammansmältning eller bearbetningsskillnader mellan produktionssatser.
Att upprätthålla konsekventa materialspecifikationer och produktionsregister hjälper till att identifiera orsaken till oväntade resultat.
| Faktor | Styv PVC extrudering | Flexibel PVC-strängsprutning |
|---|---|---|
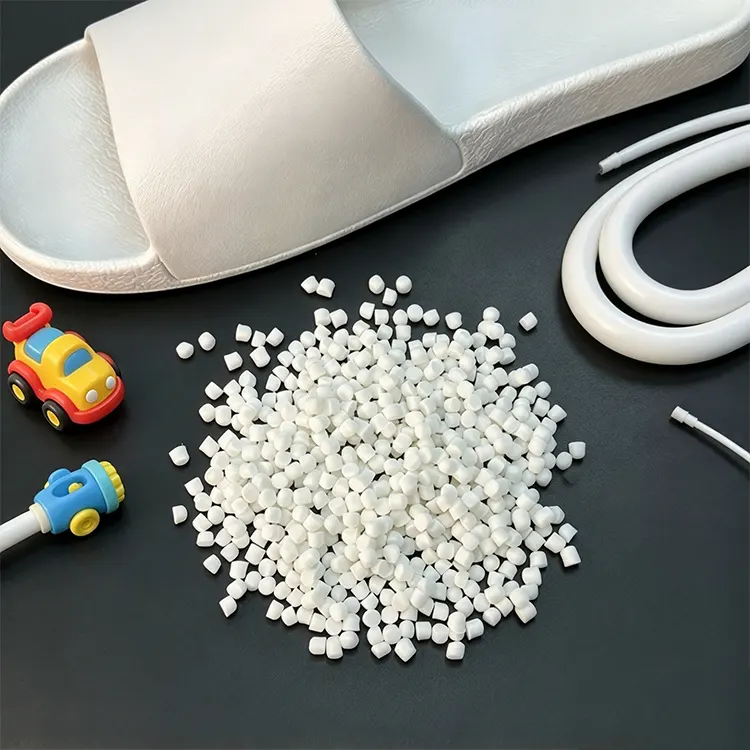
| Typiska produkter | Rör, fönsterprofiler, styva plåtar, konstruktionskomponenter | Smidig slang, skyddshylsor, tätningslister, kabelöverdrag |
| Användning av mjukgörare | Begränsad eller ingen, beroende på formulering | Valt mjukgörare system |
| Primärt fastighetsfokus | Styvhet, slagbeteende, dimensionsstabilitet | Flexibilitet, böjningsbeteende, applikationsspecifika mekaniska egenskaper |
| Bearbetningsöverväganden | Fusion, profilgeometri, kylning, dimensionering | Mjukning, extruderingsstabilitet, mjukhet, kylning |
Zhejiang Zhongwang International Trade Co., Ltd. är verksamt inom Yuyao China Plastics City, en stor plats för handel med plastråvaror som stöds av regionala lager- och logistikresurser.
FörExtruderingskvalitet PVCupphandling bör köpare tillhandahålla produktkategori, föredragen hartskvalitet eller K-värde, skruvkonfiguration, krav på stela eller flexibla formuleringar, linjeutgång och specifikationer för färdiga produkter.
Där en befintlig extruderingslinje upplever problem kan detaljer som smältbeteende, ytdefekter, dimensionsvariationer och bearbetningsförhållanden hjälpa till att vägleda materialdiskussioner.
Det valda betyget bör bekräftas mot dess tekniska datablad och analyscertifikat, följt av applikationsförsök före kommersiell produktion.
Extruderingskvalitet PVC väljs för kontinuerlig formning genom en form, medan injektionskvalitet PVC används i formuleringar som är lämpliga för att fylla individuella formhåligheter. Bearbetningsegenskaper och tillsatskrav måste anpassas till den avsedda metoden.
K-värdet är relaterat till PVC-molekylvikten och kan påverka bearbetbarhet och mekaniskt beteende. Det lämpliga värdet beror på den färdiga produkten, formuleringen och extruderingsutrustningen.
Ett basharts kan övervägas i olika formuleringar, men den erforderliga kvaliteten och tillsatssystemet måste utvärderas för varje applikation. Flexibla produkter kräver normalt lämpliga mjukgörare, medan styva produkter har olika formulerings- och prestandakrav.
Potentiella orsaker inkluderar dålig smältning, olämplig smörjning, formförorening, smältinstabilitet och felaktiga bearbetningstemperaturer. Diagnos bör beakta både materialformuleringen och extruderingsutrustningen.
Nej. Slutliga dimensioner beror också på formkonstruktionen, extruderingseffekt, kylning, dimensionering, avdragningshastighet och det fysiska beteendet hos hela formuleringen.
Köpare bör tillhandahålla den avsedda extruderade produkten, föredraget K-värde eller befintlig kvalitet, utrustningskonfiguration, formuleringskrav, måldimensioner, produktionsvolym och eventuella specifika mekaniska eller regulatoriska krav.
Adress
Byggnad 1, China Plastics International Business Center, No. 285 Shunda West Road, Yuyao City, Ningbo City, Zhejiang-provinsen, Kina
Tel
E-post
Om du har några frågor om offert eller samarbete får du gärna maila oss eller använda följande förfrågningsformulär. Vår säljare kommer att kontakta dig inom 24 timmar. Tack för ditt intresse förvåra produkter.