Innan man specificerar PA6 Nylon Resin för produktionsanskaffning kan ingenjörer arbeta med Zhongwang för att jämföra torrformade egenskaper med de dimensioner och mekaniska prestanda som förväntas efter miljöexponering. Polyamid 6 är en semikristallin teknisk termoplast framställd av kaprolaktam och vanligen använd för formade och extruderade komponenter.
Materialet innehåller polära amidgrupper som bidrar till dess mekaniska och kemiska egenskaper men också gör det hygroskopiskt. Absorberad fukt kan öka flexibiliteten och slagsegheten samtidigt som den minskar styvheten och orsakar dimensionell svullnad. Dessa förändringar är särskilt viktiga för buntband, växelhus, snäppfäste komponenter och tättslutande enheter.
Dess relativt användbara seghet och smältbearbetningsegenskaper gör att olika kvaliteter kan väljas för formsprutning, extrudering och modifierade tekniska tillämpningar. En högflödesinjektionskvalitet och en högviskös extruderingskvalitet är dock inte direkta substitut.
En av de viktigaste designövervägandena med PA6 Nylon Resin är skillnaden mellan torrt som gjutet och fuktkonditionerat material. Den medföljande referensen identifierar en jämviktsfukthalt på cirka 2–3 % vid 50 % relativ fuktighet, med faktisk absorption beroende på kvalitet och miljöförhållanden.
När en precisionskomponent absorberar fukt kan dimensionsförändringar påverka spelrum, fästkraft eller monteringspassning. Drag- och böjegenskaper i torrt tillstånd bör inte automatiskt användas för att förutsäga prestanda efter konditionering.
En snäppfäste måste böjas under installationen utan oacceptabla brott och sedan behålla tillräcklig hållkraft. Fuktkonditionering kan förändra både styvhet och duktilitet, så testning bör återspegla produktens förväntade lagrings- och servicemiljö.
Små växlar och rörliga komponenter kräver lämplig slitageprestanda och jämna spelrum. Tänk på luftfuktighet, driftstemperatur, passande ytor och smörjning tillsammans med den valda hartsens mekaniska egenskaper.
Om skruvhål, monteringsslitsar eller anslutningsöppningar har snäva toleranser, mät representativa gjutna delar både efter produktion och efter den specificerade miljökonditioneringsperioden.
Referens MFR: 12–24 g/10 min vid 235°C/2,16 kg. Denna kategori kombinerar processflöde och mekaniska egenskaper för buntband, fästelement, små växlar, apparatkomponenter och allmänna gjutna delar.
Referens MFR: 4–9 g/10 min under samma förhållanden. Högre molekylvikt och smältstyrka gör dessa kvaliteter relevanta för filmer, monofilament, rör och utvalda formblåsta artiklar.
Elastomermodifierade formuleringar används där slagprestanda, särskilt vid låg temperatur, är ett viktigare krav än standardstyvhet. Tillämpningar inkluderar bilskyddskomponenter och stötutsatt hårdvara.
Utvalda formuleringar kan bära UL94 V-2 eller V-0 klassificeringar under specificerade testförhållanden. Elkapslingar och terminalkomponenter måste anpassas till erforderlig väggtjocklek och dokumenterad flamklass.
| Parameter | Referensdata |
|---|---|
| Produktnamn | PA6 nylonharts |
| Stämpla | Zhongwang |
| Material | Polyamid 6 / Nylon 6 |
| Tillgängliga betyg | Allmän injektion / Högviskös extrudering / Superhärdad / Flamskyddsmedel |
| Densitet | 1,12–1,15 g/cm³, ofyllda kvaliteter |
| Smältpunkt | 215–225°C |
| MFR | 4–24 g/10 min (235°C/2,16 kg), gradberoende |
| Draghållfasthet | 70–85 MPa, typisk torrformad referens |
| Böjmodul | 2 600–3 200 MPa, typisk torrformad referens |
| Notched Izod Impact vid 23°C | 5–8 kJ/m², typisk torr referens |
| Värmeavböjningstemperatur vid 1,82 MPa | 55–70°C, typisk referens |
| Mögelkrympning | 1,0–1,8 %, ouppfyllda betyg |
| Jämviktsfuktighet vid 50 % RH | 2–3 %, referens |
| UL94 Brandfarlighet | HB / V-2 / V-0, grad- och tjockleksberoende |
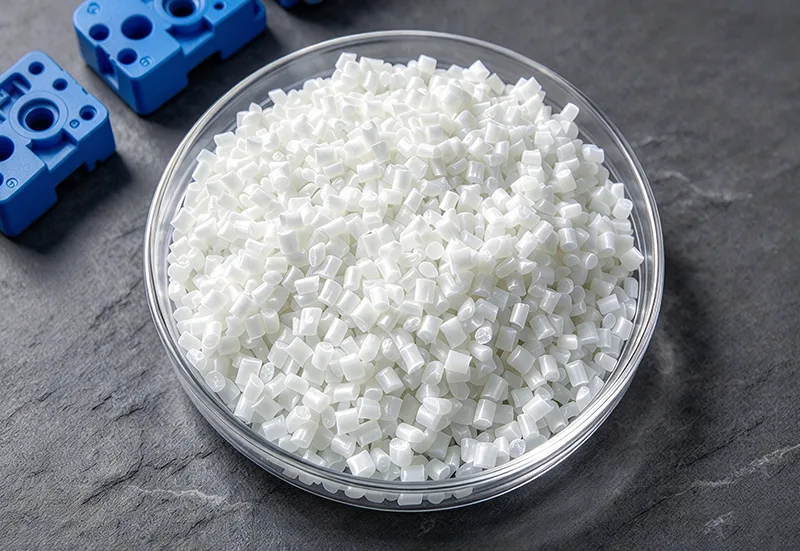
| Utseende | Naturliga vita eller svarta pellets |
| Bearbetning | Formsprutning / Extrudering / Tillämplig formblåsning |
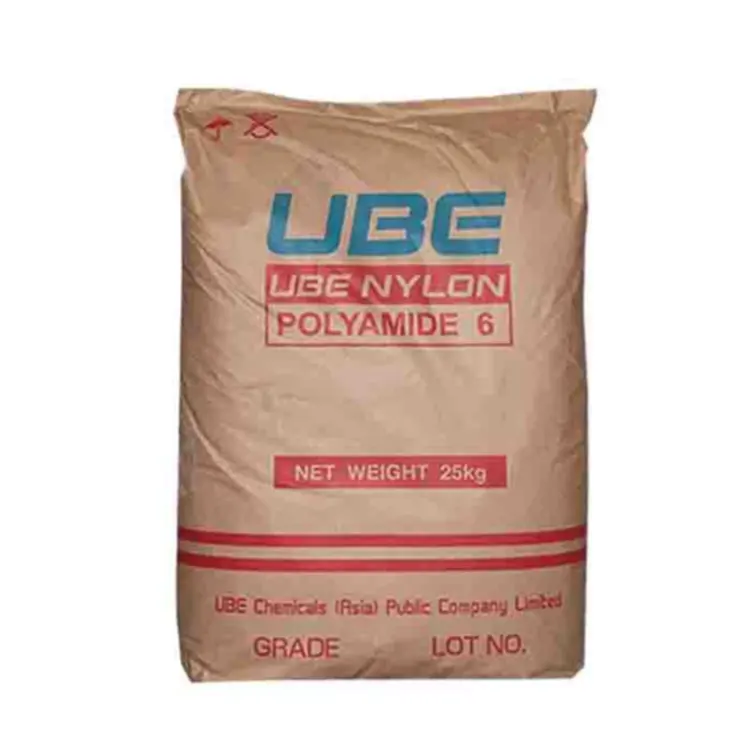
| Förpackning | 25 kg Fuktskyddad vävd väska |
| Dokumentation | TDS, COA, SDS och tillämpliga mekaniska eller flamtestrapporter |
Rekommendationen för referenstorkning är 80–85°C i 4–6 timmar med en torkmedelstork, inriktad på fukt vid eller under 0,2 %. En separat vakuumtorkningsreferens på 105°C under 8–12 timmar ges för material som exponerats för luft under längre perioder. Det faktiska schemat bör följa betygsspecifika instruktioner och fuktmätning.
Typiska fattemperaturer för ofyllt material är 230–260°C. Överdriven värme, lång uppehållstid eller otillräcklig torkning kan ge spridning, silverränder, bubblor eller förlust av mekaniska egenskaper.
Formens temperatur påverkar också kristallisation och dimensioner. Provinställningar bör ta hänsyn till deltjocklek och erforderlig styvhet snarare än att anta en temperatur för alla applikationer.
Beläget i Yuyao China Plastics City, koordinerar Zhongwang nylonförsörjning för köpare som använder formsprutning och extrudering. När du begär PA6 Nylon Resin, specificera processen, mål MFR, mekaniska krav eller slagkrav, fuktförhållanden, kritiska dimensioner och årlig kvantitet.
För precisionssammansättningar är den rekommenderade kvalificeringssekvensen att gjuta provkomponenter, mäta torra dimensioner, konditionera prover till den avsedda miljön och omvärdera passform och funktion. Betygsspecifika COA- och TDS-dokument bör stödja inköpsspecifikationen.
Polyamid absorberar atmosfärisk fukt. Vatten fungerar som ett mjukgörare i polymeren, vilket kan minska styvheten samtidigt som det ökar vissa mått på seghet och flexibilitet.
Inte utan utvärdering. De två polymererna skiljer sig åt i smältbeteende, termiska egenskaper, fuktrespons och krympning. Verktygs- och komponentkrav måste kontrolleras före utbyte.
Överdriven pelletsfuktighet är en möjlig orsak. Bearbetningstemperatur, kontaminering och andra formningsförhållanden bör också ses över.
Det ska inte behandlas som en direkt ersättning. Dess lägre smältflöde och högre smälthållfasthet väljs för extruderingsorienterade tillämpningar, och insprutningslämpligheten kräver separata försök.
Lämpliga kvaliteter kan övervägas när deras dokumenterade flamklassificering, väggtjocklek, elektriska egenskaper och mekaniska prestanda matchar applikationen.
Adress
Byggnad 1, China Plastics International Business Center, No. 285 Shunda West Road, Yuyao City, Ningbo City, Zhejiang-provinsen, Kina
Tel
E-post
Om du har några frågor om offert eller samarbete får du gärna maila oss eller använda följande förfrågningsformulär. Vår säljare kommer att kontakta dig inom 24 timmar. Tack för ditt intresse förvåra produkter.