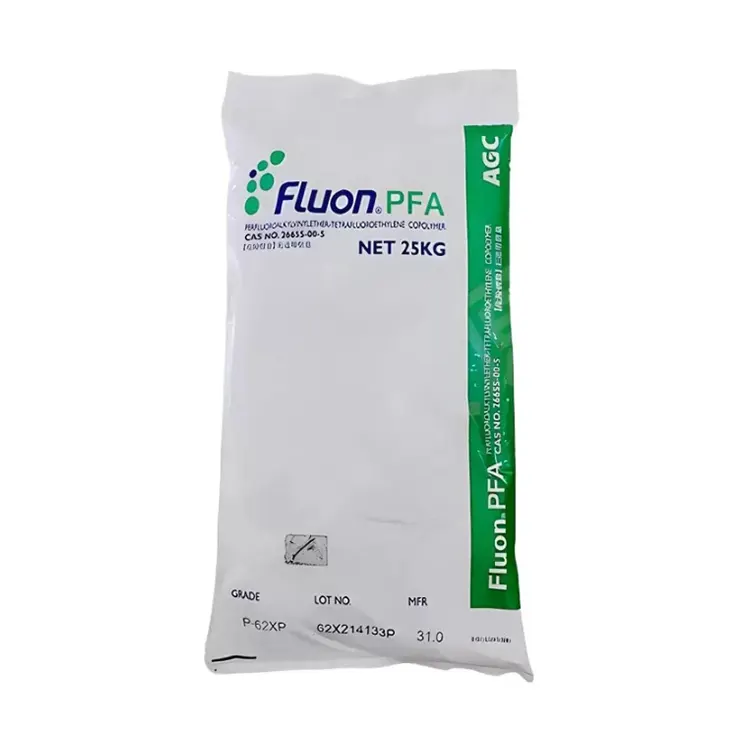
När de köper High-MFR PFA för gjutna miniatyrkomponenter hjälper Zhongwang industriella köpare att jämföra smältflödesegenskaper med deras faktiska formgeometri och bearbetningskrav. Materialet är en smältbearbetbar perfluoralkoxifluorpolymer med en relativt låg molekylvikt jämfört med medel- och låg-MFR-kvaliteter.
En högre smältflödeshastighet gör det lättare för smält harts att färdas genom smala flödesvägar och fylla tunna sektioner före stelning. Denna egenskap är särskilt användbar för precisionskomponenter som innehåller små kaviteter, smala kanaler eller komplicerade inre geometrier.
Högre flytbarhet innebär emellertid en materialavvägning. Jämfört med lägre MFR-kvaliteter har högflödes-PFA i allmänhet minskad smälthållfasthet och kan erbjuda mindre motstånd mot långvarig krypning eller sprickbildning i miljön.
Följaktligen är detta material bättre lämpat för produkter som kräver kontrollerad fyllning och relativt tunna sektioner än för tjockväggiga komponenter som utsätts för avsevärt ihållande tryck.
Vid mikroformsprutning måste hartset passera genom portar, löpare och tunna sektioner innan smälttemperaturen minskar. Otillräckligt flöde kan orsaka korta skott, ofullständiga hörn eller inkonsekvent fyllning mellan håligheter.
Högflödes-PFA kan hjälpa till att hantera dessa utmaningar genom att minska motståndet mot smältrörelse. Det faktiska resultatet beror på formdesign, grinddimensioner, smälttemperatur, insprutningstryck och fyllningshastighet.
Trådisolering och mikroslang kräver konsekvent materialfördelning runt smala tvärsnitt. Hartsflödesbeteendet påverkar extruderingstrycket, beläggningens enhetlighet och dimensionella konsistens.
Lämpliga högflödeskvaliteter kan utvärderas för finmåttig isolering, rör med liten diameter och andra applikationer för kontinuerlig extrudering där det är viktigt att behålla ett tunt polymerskikt.
Jämfört med PFA med högre viskositet kan en högflödesformulering möjliggöra enklare fyllning under annars jämförbara bearbetningsförhållanden.
Detta eliminerar inte behovet av lämplig utrustning. Fluoropolymer-kompatibla skruvar, fat, verktygsmaterial och temperaturkontroller är fortfarande nödvändiga.
PFA med hög MFR är tillämpbar på miniatyrventilinsatser, små korrosionsbeständiga kopplingar, intrikata instrumentkomponenter och icke-tryckbärande provcellshus.
För verktyg med flera kaviteter bör tillverkare utvärdera kavitetsbalans, svetslinjebildning, blixt och dimensionsvariation under provproduktion.
Höghastighetsextruderingskvaliteter kan övervägas för tunna isoleringsskikt på specialiserade ledningar och små koaxialkablar.
Den medföljande referensen identifierar ett MFR-område på 16–30 g/10 min för denna applikationskategori. Extruderingslämplighet beror också på formkonfiguration, linjehastighet, koncentricitet och kylningsförhållanden.
| Punkt | Referensspecifikation |
|---|---|
| Produktnamn | PFA med hög MFR |
| Stämpla | Zhongwang |
| Material | Perfluoralkoxi Fluoropolymer |
| Smältflödeshastighet | 16–45 g/10 min (372°C/5 kg), betygsberoende |
| Densitet | 2,12–2,17 g/cm³ |
| Smältpunkt | 300–310°C |
| Draghållfasthet | ≥24 MPa, typisk referens |
| Förlängning vid brytning | ≥250 %, typisk referens |
| Kontinuerlig servicetemperatur | -200°C till 260°C, applikationsberoende |
| Dielektrisk konstant vid 1 MHz | 2.15, typisk referens |
| Stämplafarlighet | UL94 V-0 vid 1,5 mm, betygsspecifik referens |
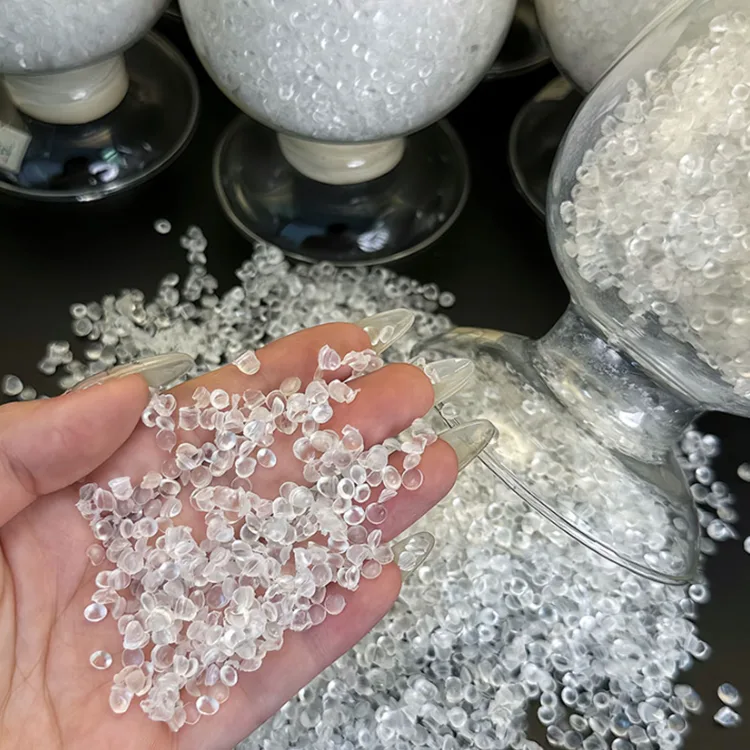
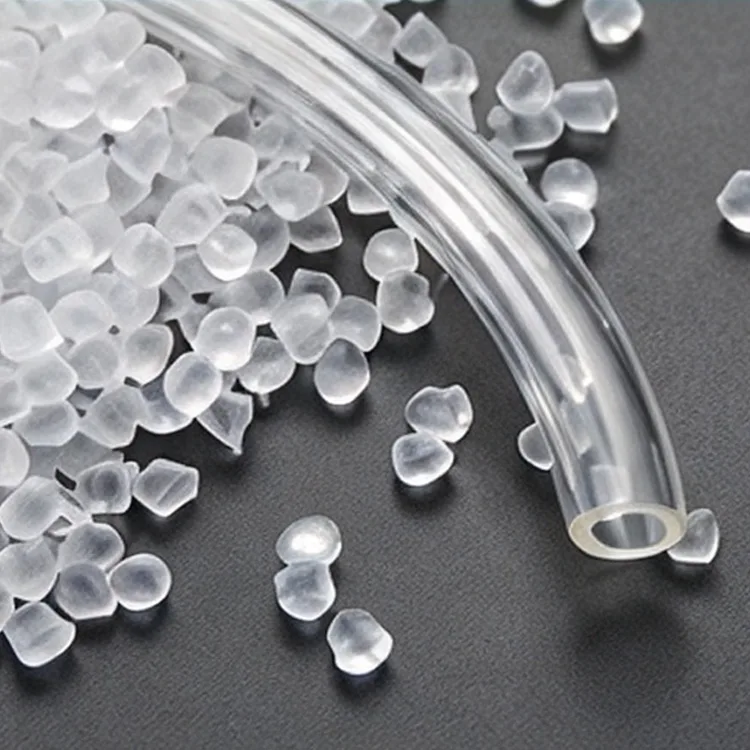
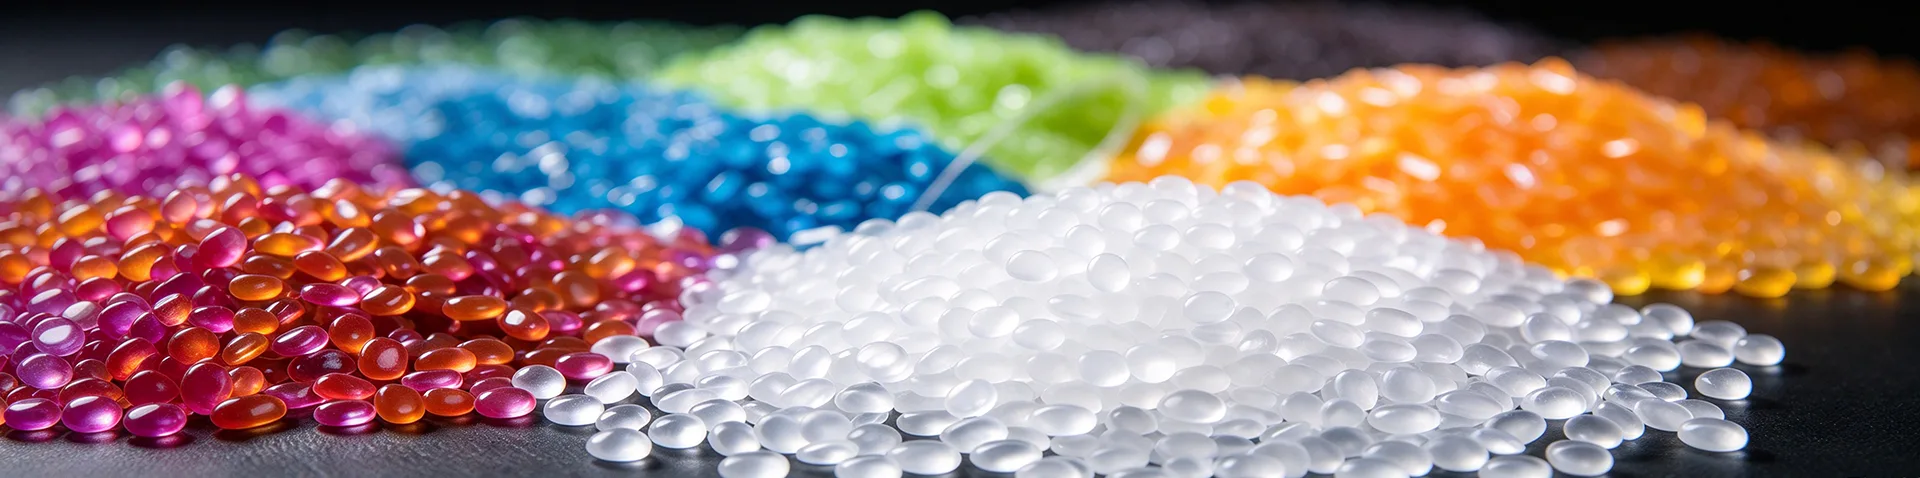
| Utseende | Genomskinliga elfenbensvita pellets |
| Bearbetningsmetoder | Formsprutning, extrudering, överföringsgjutning |
| Förpackning | 25 kg PE innerpåse och papperstrumma |
| Tillgängliga dokument | TDS, COA, SDS och tillämpliga testrapporter |
Den medföljande tekniska referensen identifierar fattemperaturer på cirka 335–375°C och munstyckstemperaturer på 355–390°C. Dessa är bearbetningsreferenser snarare än fasta inställningar för varje maskin.
Långvarig exponering för alltför höga bearbetningstemperaturer kan bryta ned fluorpolymerer och generera farliga nedbrytningsprodukter. Utrustningsinställningar, uppehållstid, ventilation och avstängningsprocedurer bör följa den valda kvalitetens bearbetnings- och säkerhetsdokumentation.
Förbättrad fluiditet kan öka sannolikheten för flash när insprutningstryck, formpassning eller grinddesign är olämplig. Svetslinans styrka bör också utvärderas där flera smältfronter möts.
Tillverkare bör bedöma insprutningshastighet, tryck, kylning och kavitetsgeometri tillsammans istället för att öka materialtemperaturen som den enda justeringen.
Högflödesharts bör inte automatiskt väljas för tjockväggiga tryckkopplingar, tankfoder eller membran som utsätts för betydande långtidsbelastning.
I dessa applikationer kan ett material med lägre MFR vara mer lämpligt eftersom smälthållfasthet, krypbeteende och motståndskraft mot spänningssprickor blir viktigare än snabb hålighetsfyllning.
Beläget i Yuyao China Plastics City, koordinerar Zhejiang Zhongwang International Trade Co., Ltd. industriell hartsupphandling genom etablerade råvaruanskaffning och logistikkanaler.
För att övervägaPFA med hög MFR, de mest användbara offertdetaljerna är mål-MFR, bearbetningsmetod, minsta väggtjocklek, kavitetskonfiguration, driftsmedium och förväntad mekanisk belastning.
Om komponenter med hög renhet är inblandade bör extraherbara metalljoner och relevant teknisk dokumentation inkluderas i inköpskraven. Provbearbetning och testning av färdiga delar rekommenderas före kommersiellt godkännande.
Högre smältflöde kan hjälpa smält polymer att fylla smala hålrum och tunna sektioner. Dess lämplighet beror fortfarande på formgeometri, bearbetningstemperatur, insprutningstryck och de mekaniska kraven för den färdiga delen.
Det kan utvärderas för lämpliga kopplingar, men högflödeskvaliteter är i allmänhet mindre lämpliga för komponenter som domineras av långvarig krypning eller betydande tryckbelastning. Tryckkrav och spänningssprickhållfasthet bör kontrolleras före materialval.
Blixt kan uppstå på grund av för högt insprutningstryck, olämplig temperatur, mögelspel eller dålig utformning av grind och kavitet. Ett material med högre flöde kräver noggrann justering av dessa processförhållanden.
Tillämpningar som involverar känsliga processvätskor kan kräva specifika gränser för metalljoner, extraherbara material och andra föroreningar. Lämplig renhetsgrad bör väljas mot de faktiska vätskekontaktkraven.
Adress
Byggnad 1, China Plastics International Business Center, No. 285 Shunda West Road, Yuyao City, Ningbo City, Zhejiang-provinsen, Kina
Tel
E-post
Om du har några frågor om offert eller samarbete får du gärna maila oss eller använda följande förfrågningsformulär. Vår säljare kommer att kontakta dig inom 24 timmar. Tack för ditt intresse förvåra produkter.